木薯淀粉制造厂区有害气体整冶与节能降耗改善
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
处理情况报告
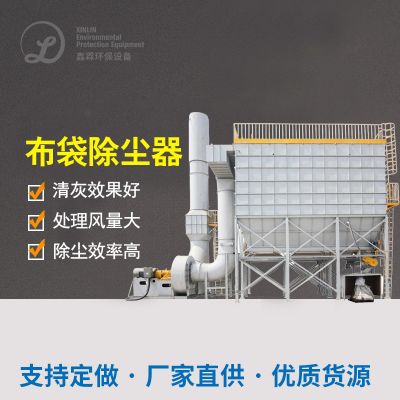
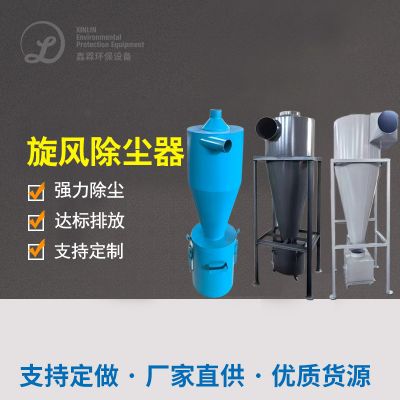
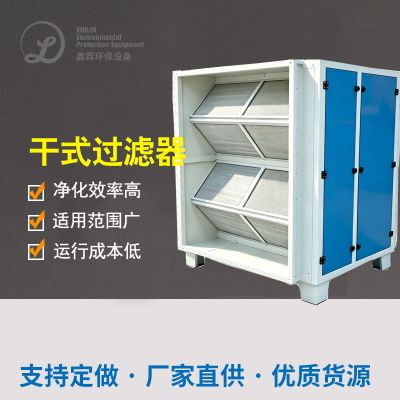
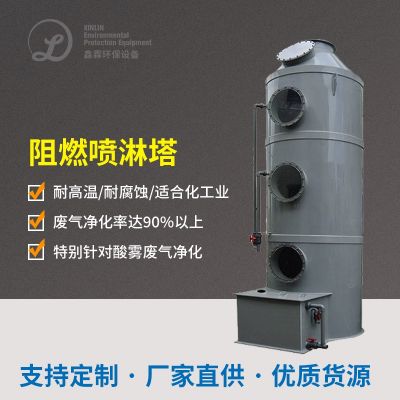
高效、性价比最高降尘机系统重新构建:主要主要采用“漩风降尘+智能布袋降尘+漩风分离出来”的组成加工制作工艺 ,漩风降尘器即时清除大粉末硫氰酸盐,智能布袋降尘器运用滚涂滤芯,吸附定位精度达0.2μm,降尘工作效率改善至99.9%,保持排污溶液浓度超过8mg/m³;在常温、干燥专用设备进口商、礼品盒线等产尘点配置封闭集尘罩,主要主要采用正压输料管网将焊接烟尘按照输料至降尘机系统,防止焊接烟尘无组织性排污;互相SEO优化管网格局,避免90度弯头与的阻力,大大减少新风机水耗。
煤尘防震与温温度掌控:在生产线上最为关键的区域性装配煤尘密度监测数据仪、温温温度感应器器,实时的实时监测区域基本参数;对滤尘设施机械机械、高压电器设施机械机械完成防震改变,按照防震电动机、防震掌控箱,通道装个如何避免人体静电等电位连接器,避免如何避免人体静电症瘕隐患;按照在干躁部门加剧温温度可以调节器,将生产线上对应温温度掌控在60%时间,降低了变性淀粉煤尘因吸潮结团状,降低了设施机械机械不通概率公式。
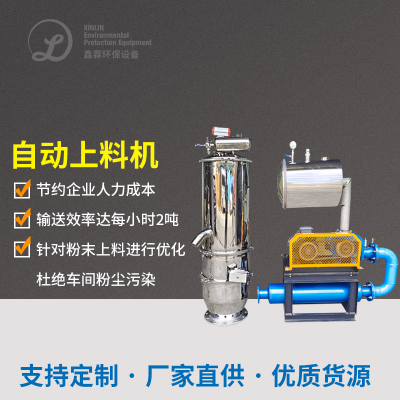
有害气体回笼与高效改变:将安装除尘设施设备程序获取的定粉有害气体,经狂意输送带器送入定粉回笼仓,经除杂、吹干治疗后,立即投身出产或看作副类产品营销,年回笼定粉约150吨,开创价值约4五万元;直接对新通风机来使用直流变频空调改变,依照出产线工况自己调控新风量,新通风机水耗影响30%,年最省用电约40万元;对吹干设施设备来使用保温层更新,削减热能散失,影响吹干环高效耗,综合评估水耗回落15%。
智慧网络维护与处置提升:修建设施智慧网络维护手机平台,立即监测器抑尘装置操作数据,如除灰袋发展阻力、高压离心风机功率、有害气体溶液浓度等,当设施显示非常时一键报案,通知网络维护技术人员按时处置;制定方案的规范化管理网络维护注意事项,定期存款对除灰袋实行清灰、换个,保障抑尘装置稳定性高操作;的同时提升生孩子注意事项,可以减少干涩、包装方式过程的有害气体诞生量,从之源削减有害气体管控学习压力。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信