气体概貌:
工作阶段中导致的有机废气物含甲醇、蛋白质酸甲酯及甘油,盐浓度上下波动大(50~2000mg/m³),且都具有易燃气体易爆性能。
解决工艺设备:
冷凝器再利用
:先变凉至5℃回笼甲醇和部件油污。
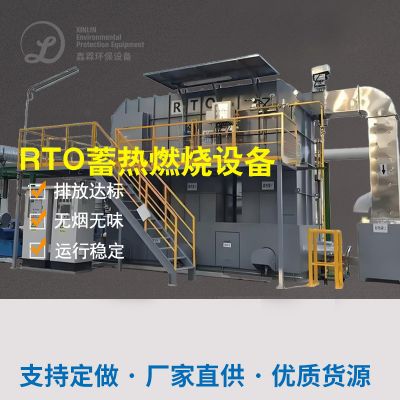
RTO蓄热进行燃烧
:对低含量有机废气物参与高温作业阳极氧化,治理生产率达99%。
余热通过
:挥发热能工业废水处理于的生产,降低了耗能。
加工作用:
VOCs快速清理率>98%
年再利用甲醇超200吨,社会经济盈利能力更为明显
控制系统防燃制定契合ATEX标淮
四、业发展趋势与防止规划归纳总结
某些,脂类的废气补救行业内正奔向
有效化、的综合利用、近年来随着智能化安防系统化
方位发展壮大。采取不一样的制造业供需,克服预案需协调性团体热学、检查是否及生态学技能。未來,
蒸汽加热回收分类处理+促使腐蚀
、
膜剥离 +生态学滤池
等革新的工艺将进步骤优化处里有效率,同一时间降碳进行排放。
机构挑选治疗技木时,应整合需要考虑废液功能、投资费用费用预算及作业成本费用,优先选取挑选防堵性强、高能耗低的机系统,并时常维修保养以绝对持久维持作业。

 扫一扫添加微信