乳化切削液废水怎么处理方法|乳化切削液废水处理案例
该项目大环境
某新汽车配件加工厂的加工厂厂核心种植汽车发动因缸体、变速器箱箱体等精密机械零部件,种植历程中过多用乳状液设备磨削液完成降温和润滑软件系统。可能长久种植积聚,厂内内保存了过多高渗透压乳状液设备磨削液污废水 ,COD(生物需氧量)达到20000-50000mg/L,嘴剩余油量小于10%,且有效过多不锈钢正离子(如锌、镍、铜等)。该厂本身很简单的油池操作软件系统无发实现排放条件条件,急需要更新改变。
电镀废水基本成分及来历
废渣通常源头于磨床粗加工整个过程中的车削液换新、装备刷洗各种地面上清洗水。通常污染破坏物主要包括:
粘土合成图片油及合成图片油脂物
单单从表面生物剂(乳状液剂)
轻金属切销碎末(铁、铝、铜等)
防生锈剂、臭氧消毒剂等填加剂
清理的工艺标准流程
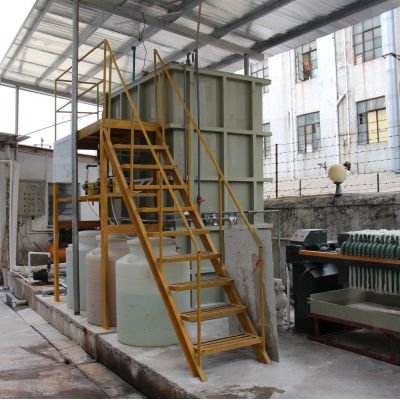
应对该厂的高氨水浓度助溶车削加工液废渣,所采用“破乳+气浮+生物化清理+深浅过滤装置”的结构加工:
预治疗(破乳)
主要包括碱化破乳法,加药系统磷酸自动调节pH至2-3,使油和水分離。
破乳后进入沉淀物中池,除去大基本上浮油和浮动物。
气浮补救
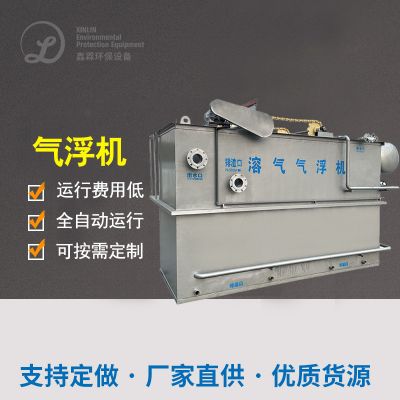
所采用溶气气浮(DAF)进步清除很小油滴和溶液物。
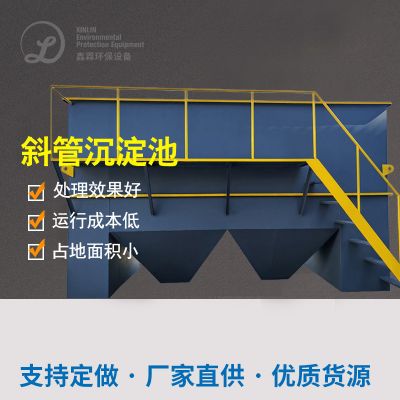
加药系统聚合物氯化铝(PAC)和PP酰胺(PAM)明显增强斜管沉淀池效用。
血生化治理
用电离碱化+遇到硫化制作工艺,光降解废泥中的有机酸被污渍。
管理溶解完氧(DO)在2-4mg/L,以保证微动物亲水性。
角度加工处理
选择活力性炭吸附性+多导电介质滤出,进一部快速清理留COD和亮度。
决定水流经红外光谱线灭菌后循环或及格排放标准。
既定作用
COD由初始状态的50000mg/L降下来80mg/L低于,避开率>99%。
嘴加油量从10%减至5mg/L下例,超过《污水管道综合管理排卸基准》(GB 8978-1996)一級基准。
五金铝离子含量合乎产业工业废水处理标准化,局部水工业废水处理于成品库冲洗器。

 扫一扫添加微信